精密塑胶注塑模具与外壳成型全解析 从注塑机到高品质产品
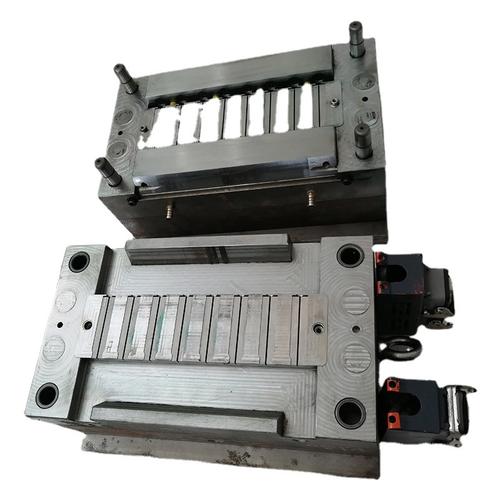
引言
在当今制造业中,塑胶制品无处不在,从消费电子、家用电器到汽车零部件、医疗器械,其背后都离不开一套精密的注塑模具和高效的注塑成型工艺。特别是对于产品外壳这类对外观、尺寸精度和结构强度有较高要求的部件,精密塑胶注塑模具发挥着决定性作用。本文将系统介绍精密塑胶注塑模具、外壳塑胶模具的特点,以及注塑机塑料成型产品的全过程,帮助您全面了解这一关键制造环节。
一、精密塑胶注塑模具:高精度制造的核心
精密塑胶注塑模具是指能够生产尺寸公差极小(通常在±0.01mm~±0.05mm)、表面质量优异、一致性极高的塑胶件的模具。它广泛应用于电子连接器、光学透镜、微型齿轮、医疗耗材等领域。
1.1 精密模具的关键特征
- 高加工精度:模仁、型腔、型芯等零件需采用高速铣削、慢走丝、电火花、镜面放电等工艺,确保配合精度。
- 优质钢材:常用S136、SKD61、NAK80等淬火硬度高、抛光性好的模具钢,保证模具寿命和产品光洁度。
- 精确温控系统:通过运水、油温机或热流道系统控制模温,减少内应力与变形。
- 细长/薄壁成型能力:针对微小零件,需优化浇口、排气和顶出系统。
1.2 为什么精密模具如此重要?
- 保证批量生产的一致性,降低废品率;
- 减少后加工需求,节约成本;
- 满足产品装配互换性及功能要求;
- 提升产品外观档次,增强市场竞争力。
二、外壳塑胶模具:外观与结构的双重挑战
外壳是产品给人的第一印象,同时也是保护内部结构的屏障。外壳塑胶模具需兼顾美观、强度、装配和成本,设计制造难度较高。
2.1 外壳模具的典型要求
- A级表面:无明显缩痕、熔接线、气纹、流痕,常需镜面抛光或蚀纹处理。
- 合理的分型面:避免影响外观,常采用隐藏式分型或哈夫线避空设计。
- 冷却均匀:外壳面积大,冷却水道需随形设计,防止翘曲。
- 顶出系统:避免顶白、变形,常采用司筒、推板或气辅顶出。
- 进胶方案:优先选择热流道或潜伏式浇口,兼顾纤维取向和外观。
2.2 常见外壳塑胶材料
- ABS:综合性能好,易电镀、喷涂;
- PC/ABS:强度高,耐冲击,适用于笔记本、仪器外壳;
- PP:成本低,耐化性好,但表面光泽度一般;
- PA+GF:高刚性,常用于电动工具外壳。
三、注塑机塑料成型产品:从颗粒到成品的旅程
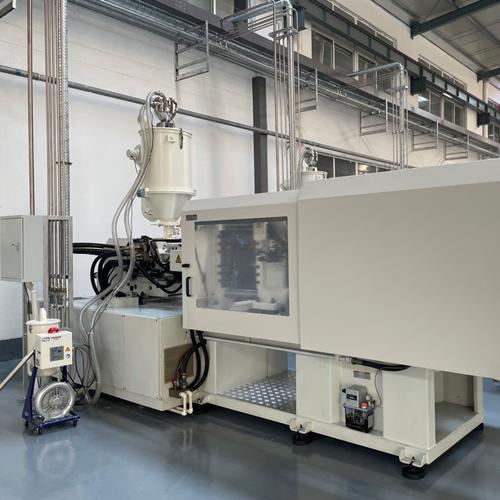
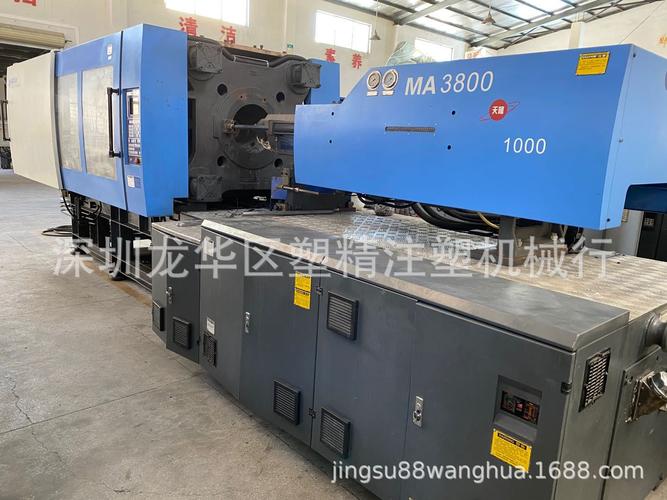
注塑机是实现塑料成型的装备。它将塑胶颗粒加热熔融,注入模具型腔,经冷却定型后得到产品。
3.1 注塑成型基本流程
- 合模:注塑机模板推动模具闭合,锁模力足够大以防涨模。
- 射胶:螺杆前进,将熔融塑料经射嘴、流道、浇口注入型腔。
- 保压:补充因冷却收缩带来的缺料,减小缩水。
- 冷却:制品在模内冷却定型,同时螺杆进行熔胶。
- 开模与顶出:模具打开,顶出系统将产品推出。
- 取件:机械手或人工取出产品,进行后续处理。
3.2 影响成型质量的关键因素
- 温度:料筒温度、模具温度、射嘴温度;
- 压力:注射压力、保压压力、背压;
- 速度:注射速度、开合模速度;
- 时间:注射时间、保压时间、冷却时间;
- 原料:流动性、含水率、收缩率。
3.3 注塑机选型要点
注塑机按锁模力(吨位)和注射量分类。一般而言:
- 小件精密产品(如电子元件):选用全电动或高速液压注塑机,锁模力10~100吨;
- 中件外壳(如手机壳、充电器):常规伺服机,100~300吨;
- 大件家电/汽车外壳:大型两板机或三板机,500~2500吨。
四、从设计到量产:如何做好精密注塑项目
- 前期DFM分析:针对产品进行可制造性评估,优化壁厚、拔模、圆角。
- 模流分析:使用Moldflow等软件预测填充、保压、冷却及翘曲变形。
- 模具设计制造:采用标准模架+定制核心件,严格控制加工公差。
- 试模T1/T2:调整工艺参数,评估缺陷并修模。
- 量产监控:利用SPC管控关键尺寸,定期保养模具和注塑机。
##
精密塑胶注塑模具与外壳塑胶模具是整个注塑成型产业的脊梁。它们与高性能注塑机密切配合,才能将塑料颗粒转化为功能完善、外观精美的产品。无论您是产品设计工程师、模具采购还是制造管理者,深入理解这三者之间的协作关系,都将有助于您提升产品质量、降低生产成本,从而在激烈的市场竞争中获得优势。
最新产品
精密塑胶注塑模具与外壳成型全解析 从注塑机到高品质产品
武汉高速注塑机配件生产厂家报价——宝中塑机供应产品详解
注塑机 现代制造业的核心成型装备
9成新百塑85吨转盘立式注塑机 二手设备的高性价比投资之选
注塑产品加工定制与批量代工 从模具开模到成品开发的一站式解决方案
震雄668MK6准新机出货实拍 二手注塑机里的"性价比之王"
重庆震雄注塑机螺杆价格与注塑螺杆分段解析——兼谈河源吹膜机料筒金鑫结构合理性
代理科仕特注塑机价格与厂家选择指南 World Factory Network解决行业采购难题
0成交0件背后的真相 东莞市京耀机械设备与联东诚的注塑机困局
风冷式螺杆冷水机组 为医药、海鲜、注塑行业提供高效冷却解决方案